简体中文
 English
 عربى


عندما يتلقى مصنع التشطيب قماشًا مصبوغًا ومغسولًا ومستخرجًا، يعرف مدير الإنتاج بالفعل أنه سيتم الحكم على اللفة التالية بناءً على ثلاثة أشياء: العرض الثابت، والأبعاد الثابتة، وحتى ملمس اليد. الآلة التي تحدد معظم هذه النتائج هي stenter. الغرض الرئيسي منه بسيط في ذكره ولكنه يتطلب تنفيذه: أمسك القماش بعرض متحكم فيه وقم بتغذيته بشكل زائد أثناء تحريكه عبر غرف الهواء الساخنة بحيث تجف المادة أو تسترخي أو تسخن إلى هدف محدد الأبعاد. كل شيء آخر على الجهاز، من المسامير والمشابك إلى نظام الموقد، ومروحة العادم، ومنطقة التبريد، موجود لخدمة هذا الهدف المركزي.
من الناحية العملية، فإن الغرض الرئيسي من آلة الدعامة هو تمديد النسيج بالعرض إلى عرض هدف موحد، والتحكم في الانكماش الطولي، وتطبيق الحرارة وتدفق الهواء المتحكم فيهما لإصلاح تلك الأبعاد. هذا المزيج من التوتر الميكانيكي والمعالجة الحرارية يجعل من Stenter أهم آلة تجفيف وتشطيب في مصنع نسيج نموذجي. كما أنها عادة ما تكون الوحدة الأكثر تكلفة في قسم التشطيب، ولهذا السبب يقوم المهندسون وأصحاب المصانع بتقييم إمكانياتها بعناية قبل الالتزام بالشراء.
إن Stenter ليس مجرد مجفف، على الرغم من أن التجفيف هو إحدى وظائفه الأساسية. إنها ليست مجرد آلة تأطير، على الرغم من أن التمدد شيء آخر. إنها وحدة معالجة متعددة الوظائف يمكنها التجفيف والتسخين ومعالجة الراتنجات وإصلاح المواد الكيميائية وتثبيت الأبعاد في تمريرة واحدة مستمرة. لفهم الغرض الحقيقي منها في خط النهاية، من المفيد أن ننظر إلى كل من هذه المهام على حدة ثم نرى كيف تجمع الآلة بينها.
ما هي آلة Stenter؟
آلة الدعامة، والتي يطلق عليها غالبًا إطار الخيمة في الأدبيات التقنية القديمة، هي عبارة عن خط معالجة مستمر يحمل قماشًا مفتوح العرض على سلسلتين لا نهاية لهما. تمسك السلاسل القماش من الحواف، إما بدبابيس تثقب حافة القماش أو بمشابك تمسك به، بينما تتحكم القضبان القابلة للتعديل في المسافة بين السلاسل اليسرى واليمنى. مع تقدم السلاسل، يمكن أن تكون القضبان متوازية أو متقاربة أو متباعدة، بحيث يمكن تثبيت القماش بعرض ثابت أو استرخائه قليلاً أو تمديده للخارج. في القسم المركزي، ينتقل القماش عبر سلسلة من الغرف الساخنة حيث يتم نفخ الهواء الساخن من خلال صناديق الفوهات الموجودة أعلى وأسفل مستوى القماش.
المبدأ الكامن وراء الآلة أقدم من معظم الآلات الصناعية. كانت الخيام الأصلية عبارة عن إطارات خشبية بها صفوف من الخطافات، تُستخدم لمد وتجفيف القماش الصوفي في الهواء الطلق بعد عملية الحشو. استبدلت الدعامة الحديثة تلك الإطارات الثابتة بنظام سلسلة مستمر وغرف تسخين مغلقة. يمكن أن يتراوح طول مجموعة الدعامات الحديثة من 20 إلى 40 مترًا، مع أربع أو ست أو ثماني أو حتى عشر غرف تسخين، وتقوم بمعالجة القماش بسرعات خطية تتراوح من 20 إلى 100 متر في الدقيقة، اعتمادًا على وزن القماش والعملية الجاري تشغيلها.
تقريبًا كل مصنع تشطيب يتعامل مع الأقمشة المنسوجة أو المحبوكة يمتلك دعامة واحدة على الأقل، لأن الآلة هي التي تعطي القماش شكله المادي النهائي. الصباغة تغير اللون، والطباعة تغير النمط، والرفع يغير مظهر السطح، لكن الدعامة تعمل على إصلاح هندسة القماش. يمكن أن تدخل لفة من 100 متر من القماش القطني إلى الجزء الخلفي بعرض 145 سم مع إمكانية انكماش بنسبة 6 بالمائة؛ ويمكن تركها بعرض 160 سم مع التحكم في الانكماش بأقل من 3 بالمائة، وستظل هذه الأبعاد ثابتة من خلال القطع والخياطة والغسيل المنزلي المتكرر.
هذا التحكم الهندسي هو قلب دور الدعامة، وهو ما يفسر سبب وضع الآلة بالقرب من نهاية عملية التشطيب، بعد الانتهاء من جميع المعالجات الكيميائية واللونية.
التحكم في التمدد والعرض – وظيفة التحديد
إذا طلبت من أحد تقنيي التشطيب تسمية الغرض الرئيسي من آلة الدعامة، فإن الإجابة الأكثر مباشرة هي أنها تمد القماش بالعرض إلى العرض المستهدف وتحتفظ بالنسيج هناك بينما تجعل المعالجة الحرارية البعد الممتد دائمًا. في لغة التجارة، وهذا ما يسمى تحديد العرض.
تنشأ الحاجة إلى التحكم في العرض من كل ما يحدث للقماش قبل أن يصل إلى الدعامة. إن إزالة التصميم، والتجفيف، والتبييض، والصباغة، والغسيل كلها تؤدي إلى تضخم الألياف وتسمح للنسيج بالتقلص في كلا الاتجاهين. القماش المنسوج القطني الذي يترك النول على ارتفاع 160 سم يمكن أن يبلغ قياسه 145 سم فقط بعد المعالجة الرطبة، ويمكن أن يختلف العرض بعدة سنتيمترات من دفعة إلى أخرى. تقوم الدعامة بتصحيح ذلك عن طريق توجيه القماش إلى سلاسل الدبوس أو المشبك عند المدخل وفتح قضبان السلسلة تدريجيًا في قسم الاتساع. يتم سحب القماش للخارج إلى العرض المستهدف المحدد، ثم يجفف الهواء الساخن المادة أو يضبطها بالحرارة بحيث يظل البعد الممدد ثابتًا بعد مغادرة القماش للآلة.
التمدد على نطاق واسع وحده لا يكفي. يتم التحكم في الانكماش الطولي من خلال معلمة يعرفها كل مشغل الدعامة عن ظهر قلب: الإفراط في التغذية. التغذية الزائدة هي الفرق بين السرعة التي يتم بها تغذية القماش في الماكينة وسرعة السلاسل. إذا كانت أسطوانة الإدخال تغذي القماش بسرعة 30 مترًا في الدقيقة بينما تعمل السلاسل بسرعة 27 مترًا في الدقيقة، فإن التغذية الزائدة تكون 10 بالمائة. يتم دفع القماش الإضافي بين المسامير، مما يعني أن ريش اللحمة يتم تعبئتها بالقرب من بعضها البعض على طول اتجاه السداة، مما يقلل من توتر السداة ويمنح القماش حرية الاسترخاء في الطول.
التغذية الزائدة هي الأداة الرئيسية للتحكم في انكماش القماش النهائي. عادةً ما يتم تجهيز الأقمشة المنسوجة القطنية بنسبة 3 إلى 5 بالمائة من التغذية الزائدة، بينما تحتاج الأقمشة المحبوكة غالبًا إلى 10 إلى 20 بالمائة لتحقيق التمدد والانتعاش المطلوبين. يجب العثور على القيمة المثلى عن طريق التجربة لكل بنية قماش. يؤدي الإفراط في التغذية إلى إنشاء حواف متموجة وعرض غير مستقر. القليل جدًا يترك القماش تحت شد الالتواء، وسوف ينكمش القماش بشكل مفرط عند غسل الملابس.
يقوم Stenter أيضًا بتصحيح التشوهات التي تم تقديمها في وقت سابق من العملية. يقوم جهاز فرد اللحمة المثبت عند المدخل باكتشاف التقوس والانحراف ويقوم بضبطهما ميكانيكيًا قبل تثبيت القماش. وبدون هذا التصحيح، فإن نمط القماش المطبوع سيخرج من الدعامة بميل أو منحنى، وسيرفض صانع الملابس اللفة بأكملها. وبالتالي فإن جهاز تمليس الشعر ليس ملحقًا؛ إنه جزء من نظام إدارة العرض الذي يمنح الدعامة سمعتها من حيث الدقة.
تستخدم الدعامات الحديثة مستشعرات العرض عند المخرج لقياس العرض المقدم وضبط قضبان السلسلة تلقائيًا. تعمل موجهات الحواف عند المدخل على إبقاء القماش في المنتصف بحيث تقوم الدبابيس أو المشابك بتثبيت كمية متساوية من الحواف على كلا الجانبين. مع التحكم الآلي، تنتج الدعامة لفات بتفاوت عرض يبلغ حوالي ±1 سم، وهو المتطلب القياسي لأقمشة الملابس.
إن التمدد على الدعامة ليس مثل توسيع القماش الجاف ميكانيكيًا على خيمة بدون حرارة. إذا تم تمديد القطن وتحريره ببساطة، فإنه يعود إلى عرضه الطبيعي. المعالجة الحرارية هي ما يجعل التمدد دائمًا. بالنسبة للقطن، يحدث التثبيت عندما يجف الهيكل المرتخي والممتد في موضعه؛ بالنسبة للمواد الاصطناعية البلاستيكية الحرارية، يحدث ذلك عندما يتم ذوبان سلاسل البوليمر وإعادة بلورتها في الحالة الممتدة. في كلتا الحالتين، يجب أن تحافظ القضبان المتسلسلة على ثبات القماش خلال دورة التسخين بأكملها.
التجفيف – العمود الفقري للإنتاج
الغرض الأساسي الثاني من stenter هو التجفيف. بعد أي مرحلة معالجة رطبة، يحمل القماش كمية كبيرة من الماء. يحتفظ القطن المصبوغ والمغسول عادةً بنسبة 50 إلى 90 بالمائة من الرطوبة بالوزن بعد الاستخراج المائي، وحتى بعد المرور عبر جهاز الحشو أو المستخرج الفراغي، تظل الرطوبة المتبقية بنسبة 40 إلى 70 بالمائة. في العديد من المطاحن، تكون الدعامة هي المجفف الأساسي للنسيج ذي العرض المفتوح، وتحدد قدرتها على التجفيف الحد العملي لخط التشطيب بأكمله.
يتم تحديد قدرة التجفيف من خلال عدد غرف التسخين ودرجة حرارة الهواء وسرعة الهواء والوقت الذي يقضيه القماش في المنطقة الساخنة. تحتوي الدعامة القطنية النموذجية على ست إلى ثماني غرف، تحتوي كل منها على موقد غاز أو مبادل حراري للزيت الحراري، ومراوح دوران، وصناديق فوهة علوية وسفلية. يتم نفخ الهواء الساخن، الذي تتراوح درجة حرارته عادة بين 120 و160 درجة مئوية بالنسبة للقطن، من خلال الفوهات الموجودة على جانبي القماش. تعد سرعات الفوهة التي تزيد عن 20 مترًا في الثانية أمرًا شائعًا، لأن السرعة العالية تزيل الطبقة الحدودية الرطبة من سطح الألياف وتسرع عملية التبخر بشكل كبير.
يجب أن تترك الرطوبة المتبخرة الجهاز. تقوم الدعامات باستنفاذ جزء من هواء الغرفة بشكل مستمر، مع التحكم في مخمد العادم بواسطة أجهزة استشعار الرطوبة. إذا كان معدل العادم منخفضًا للغاية، يصبح الهواء مشبعًا ويتباطأ التجفيف؛ إذا كانت مرتفعة جدًا، يتم تنفيس الحرارة القيمة إلى الخارج. تحافظ وحدات التحكم الحديثة على رطوبة الغرفة عند مستوى محدد، يتراوح عادة بين 10 و20 بالمائة، لتحقيق التوازن بين سرعة الإنتاج وتكلفة الطاقة. تعد إزالة المكثفات أمرًا مهمًا بنفس القدر، نظرًا لأن الأجزاء الأكثر برودة من الماكينة يمكن أن تجمع القطرات التي تسقط على القماش المتحرك وتسبب بقع الماء.
يستحق التجفيف على الدعامات المقارنة مع المجففات الأخرى، لأن هذه المقارنة تسلط الضوء على سبب هيمنة الدعامات على التشطيب ذي العرض المفتوح. يقوم المجفف الحلقي أو المجفف الأسطواني بتجفيف القماش دون تثبيت العرض، وبالتالي يخرج القماش بأي ارتخاء في العرض يحدث أثناء التجفيف. على النقيض من ذلك، تقوم الدعامة بتجفيف القماش أثناء تثبيته بالعرض المستهدف مع التحكم في التغذية الزائدة. والنتيجة هي نسيج مسطح وجاف ومستقر الأبعاد في تمريرة واحدة. هذا هو السبب في تجفيف الأقمشة القطنية المتحركة، وأقمشة الملابس، وجميع أقمشة الملابس المنسوجة تقريبًا على الدعامات، بينما تظل المجففات الحلقية شائعة فقط في الملابس المحبوكة حيث يكون الاسترخاء المتعمد مطلوبًا.
يعد استهلاك الطاقة مصدر قلق دائم في عملية التثبيت لأنه يؤثر بشكل مباشر على تكلفة المتر. يعد إطلاق الغاز المباشر هو أكثر طرق التسخين كفاءة في استخدام الطاقة، ولكن يجب إدارة غازات الاحتراق بعناية حتى لا تلمس القماش أبدًا. تعتبر الأنظمة غير المباشرة التي تستخدم الزيت الحراري أو البخار أكثر نظافة وتعطي درجة حرارة أكثر اتساقًا، ولكنها تفقد الكفاءة في حلقة نقل الحرارة. يمكن أن تستهلك وحدة الدعامة المكونة من ثماني غرف والتي تعمل بإطلاق الغاز المباشر ما بين 400000 إلى 1200000 سعرة حرارية في الساعة، لذلك يوازن المشغلون باستمرار بين سرعة الخط ورطوبة العادم وإعدادات درجة الحرارة للحفاظ على تكاليف التجفيف تحت السيطرة.
ضبط الحرارة، ومعالجة الراتنج، والتثبيت الكيميائي
بالنسبة للأقمشة الاصطناعية والمخلوطة، فإن Stenter له غرض ثالث غالبًا ما يكون أكثر أهمية من التجفيف: ضبط الحرارة. الألياف الاصطناعية مثل البوليستر والنايلون والبولي بروبيلين هي لدن بالحرارة. عند تسخينها، تبدأ سلاسل البوليمر في التحرك، ويمكن أن تتشوه الألياف إلى شكل جديد. إذا تم تثبيت القماش على عرض يمكن التحكم فيه وتبريده قبل تحرير التوتر، فإن الألياف تحافظ على شكلها الجديد. هذا هو الأساس المادي لإعداد الحرارة.
ضبط الحرارة هو ما يمنح الأقمشة الاصطناعية ثبات أبعادها. سوف يتقلص البوليستر والنايلون الذي لم يتم ضبطه بالحرارة أو يتشوه أو يتطور إلى تجاعيد دائمة أثناء الصباغة والتشطيب بالبخار والتآكل. في مصنع نسج البوليستر النموذجي، يمر القماش عبر الدعامة مرتين: مرة على قماش رمادي عند درجة حرارة 190 إلى 200 درجة مئوية لتثبيت هندسة النسيج، ومرة بعد الصباغة عند درجة حرارة 150 إلى 160 درجة مئوية للتجفيف والاسترخاء. التمريرة الأولى تثبت الأبعاد؛ والثاني يصحح التشوهات الصغيرة التي تحدثها الحرارة والماء أثناء الصباغة.
درجة الحرارة الصحيحة تعتمد على الألياف. يتم ضبط النايلون على درجات حرارة أقل إلى حد ما من البوليستر، ويقدم الجدول في القسم التالي نطاقات نموذجية. القاعدة العامة بسيطة: كلما ارتفعت درجة الحرارة، كان الإعداد أفضل، حتى النقطة التي تتلف فيها الألياف أو يتغير لونها. ولهذا السبب يراقب مشغل الدعامة ثلاثة متغيرات أثناء ضبط الحرارة: درجة حرارة الغرفة، ووقت المكوث في المنطقة الساخنة، ومعدل التبريد عند الخروج.
بالنسبة للقطن ومخلوط القطن، تؤدي نفس الآلة وظيفة كيميائية مختلفة: معالجة الراتنج. عندما يتم تبطين القطن براتنج أساسه الجليوكسال لتوفير خصائص سهلة العناية أو مقاومة للتجاعيد، فإن جزيئات الراتينج تحتاج إلى الحرارة والوقت لتتشابك مع السليلوز. توفر الدعامة درجة الحرارة المطلوبة ووقت المكوث، عادةً من 150 إلى 170 درجة مئوية لمدة 30 إلى 60 ثانية، بينما يتم الاحتفاظ بالقماش عند عرضه النهائي. إذا كانت درجة الحرارة منخفضة للغاية، يبقى الراتينج غير معالج ويكون النسيج ضعيفًا في استعادة التجاعيد وضعف ثبات الغسيل. إذا كانت عالية جدًا، تتحلل ألياف القطن، مع فقدان قوة الشد واصفرار القماش.
التشطيبات الوظيفية تتبع نفس المنطق. تتم معالجة التشطيبات الفلوروكربونية الطاردة للماء، ومثبطات اللهب، والعلاجات المضادة للميكروبات، والرقائق القابلة للتثبيت بالحرارة على الدعامة، حيث تتفاعل المادة الكيميائية على سطح الألياف. في هذه العمليات، لا تزال الدعامة تتحكم في العرض والشد، لكن العامل المحدد يصبح وقت المكوث عند درجة حرارة التفاعل المطلوبة.
منطقة التبريد في نهاية الدعامة ليست إضافة اختيارية؛ إنه جزء لا يتجزأ من إعداد الحرارة. بما أن القماش يترك الغرف الساخنة عند درجة حرارة 150 إلى 200 درجة مئوية، فيجب تبريده إلى أقل من 50 درجة مئوية تقريبًا قبل تجميعه أو ضفره. إذا تم لف القماش وهو ساخن، تستمر الحرارة في الانتشار عبر اللفة، مما يؤدي إلى وضع الطبقات الداخلية تحت ظروف مختلفة عن الطبقات الخارجية. وينتج عن ذلك اختلافات في الظل والأبعاد ضمن دفعة واحدة، وهو عيب يستحيل عملياً تصحيحه بعد ذلك. تعمل البكرات المبردة وفوهات الهواء البارد على خفض درجة الحرارة بسرعة وبشكل موحد، مما يؤدي إلى تجميد الأبعاد المحددة قبل لف القماش.
مبدأ العمل والمكونات الرئيسية لجهاز Stenter
أسهل طريقة لفهم مبدأ عمل الدعامة هي متابعة القماش من المدخل إلى المخرج وملاحظة ما يحدث في كل منطقة.
يتكون جهاز التغذية من مكشطة أو صندوق J يحتوي على احتياطي من القماش، وأداة فك اللف التي تفتح حواف ملفوفة أو مطوية، وبكرات مدفوعة تسحب القماش بشكل مسطح. يكتشف جهاز تمليس الحواف الانحناء والانحراف في القماش الداخل ويصححهما ميكانيكيًا، بحيث تكون خيوط اللحمة متعامدة مع السداة قبل تثبيت القماش. يمرر القماش بعد ذلك فوق أسطوانة محرك متزامنة مع سرعة السلسلة، ويحدد فرق السرعة بين هذه الأسطوانة والسلاسل التغذية الزائدة.
في محطة التثبيت، تستقبل السلسلتان اللانهائيتان حواف القماش. تحمل سلاسل الدبوس دبابيس فولاذية رفيعة مرتبة بالقرب من بعضها البعض. تخترق الدبابيس الحواف، وتقوم فرشاة أو بكرة ضغط بالضغط على القماش لأسفل. تُفضل الدبابيس للأقمشة المحبوكة وللسلع المعالجة بالراتنج لأنها تثبت بشكل آمن حتى عندما يلين القماش عند درجة حرارة عالية. تستخدم سلاسل المشابك مشابك مفصلية تمسك الحافة دون ثقب. يتم اختيار المشابك للمنسوجات الثقيلة والأسطح الكاشطة وأي قماش يتطلب حافة نظيفة. تستخدم بعض الآلات سلاسل مدمجة، مع مشابك في الجزء الأول ودبابيس لاحقًا، للتحكم في الانكماش العالي أثناء جفاف القماش.
تعمل قضبان السلسلة على أدلة دقيقة ويمكن تحريكها عبر عرض الماكينة. في منطقة الاتساع، تتحرك القضبان إلى الخارج، ويتم تمديد القماش تدريجيًا إلى العرض المستهدف. عرض مخرج القضبان هو العرض الذي يخرج عنده القماش من الماكينة. تقوم الآلات الحديثة بقياس العرض المقدم باستخدام جهاز استشعار عند المخرج وتصحيح موضع السكة بشكل مستمر. يقع نظام التسخين أعلى وأسفل خط السلسلة، ويتم مطابقة خرج الحرارة الخاص به مع سرعة الخط بواسطة وحدة التحكم، والتي تأخذ وزن القماش والرطوبة المستهدفة في الاعتبار.
قلب الآلة هو صف غرف التسخين. كل غرفة هي في الواقع عبارة عن سخان هواء مزود بمروحة توزيع وقنوات توزيع وصناديق فوهات علوية وسفلية. يتم سحب الهواء من الحجرة، ثم تسخينه، ثم دفعه عبر الفوهات بسرعة عالية إلى القماش. تقوم مروحة العادم بإزالة جزء متحكم فيه من الهواء الرطب. يتم التحكم في درجات حرارة الغرفة بشكل مستقل، لذلك يمكن لوحدة التشطيب إنشاء تدرج في درجة الحرارة لتجنب الصدمة الحرارية للنسيج. في الآلة التي تعمل بالغاز، يوضع الموقد عادة على سطح الحجرة، وتمر غازات الاحتراق الساخنة عبر مبادل حراري قبل أن تختلط بالهواء المتداول؛ وبهذه الطريقة لا يلامس أي منتج احتراق القماش.
يمكن أن يكون مسار النسيج عبر الغرف عبارة عن تمريرة واحدة أو تمريرات متعددة. في آلة المرور الواحدة، يمر القماش بشكل مستقيم عبر جميع الغرف في سطر واحد. في الماكينة متعددة التمريرات ذات بكرات الإرجاع، يمر نفس القماش عبر نفس الحجرة مرتين، مما يزيد من وقت المكوث دون تمديد مساحة الماكينة. إن الاختيار عبارة عن مقايضة: فالتمريرة الفردية توفر إنتاجًا أعلى ومعالجة أبسط، بينما توفر التمريرات المتعددة وقتًا أطول للعلاج في مساحة صغيرة.
عند المخرج، تستخدم منطقة التبريد بكرات مبردة وفوهات هواء بارد لتقليل درجة حرارة القماش بشكل موحد. بعد التبريد، يتم قص القماش إذا لزم الأمر، ورفع الدبابيس أو فتحه من المشابك، وتسليمه إلى وحدة الخلط أو الضفر. تتم مزامنة سرعة التسليم مع سرعة السلسلة بحيث لا يسحب أي شد غير متحكم فيه القماش بعد ضبطه.
تعمل الأتمتة على ربط كل منطقة ببعضها البعض. تعتمد وحدات التحكم stenter الحديثة على PLC مع شاشة تعمل باللمس تقوم بتخزين مئات الوصفات. تحتوي الوصفة على العرض المستهدف، والتغذية الزائدة، وسرعة السلسلة، ودرجات حرارة الغرفة، وسرعات المروحة، ومواضع مخمد العادم، ومعلمات التبريد لنمط قماش معين. عند وصول دفعة جديدة، يقوم المشغل بتحميل الوصفة وتقوم الماكينة بضبط كل منطقة وفقًا للإعدادات المخزنة. هذه هي الطريقة التي يقوم بها مصنع التشطيب بإعادة إنتاج نفس الجودة بعد أسابيع في عملية إنتاج جديدة.
إعدادات Stenter النموذجية حسب نوع القماش
تعتمد إعدادات stenter الصحيحة دائمًا على بنية القماش وتاريخ الصباغة والاستخدام النهائي المقصود والجهاز نفسه. لا توجد وصفة عالمية. الأرقام أدناه هي نقاط بداية متحفظة تستخدم على نطاق واسع في التشطيب التجاري.
| نوع القماش | درجة حرارة الغرفة (درجة مئوية) | الإفراط في التغذية (٪) | نوع السلسلة | الغرض الأساسي من تمرير stenter |
|---|---|---|---|---|
| القطن المنسوج، عادي أو نسيج قطني طويل | 140-160 | 2-4 | مقاطع أو دبابيس | التجفيف، إعداد العرض، معالجة الراتنج |
| قطن محبوك، جيرسي واحد | 150-170 | 10-20 | دبابيس | التجفيف والتثبيت قبل الضغط |
| البوليستر المنسوج | 180-200 | 2-5 | دبابيس or clips | ضبط الحرارة، التحكم في العرض |
| البوليستر محبوك | 190-210 | 10-15 | دبابيس | ضبط الحرارة، والاسترخاء |
| نايلون منسوج | 160-180 | 2-4 | مقاطع | إعداد الحرارة، والتسطيح |
| مزيج من القطن/البوليستر | 160-180 | 3-6 | دبابيس | معالجة الراتنج وإعداد الحرارة |
| الدنيم (مصبوغ النيلي) | 120-140 | 1-3 | مقاطع | التجفيف والتحكم في العرض قبل الانكماش |
| يمزج الصوف | 140-160 | 5-10 | دبابيس | الإعداد والتجفيف |
تعتبر درجة الحرارة أكثر أهمية بالنسبة للمواد الاصطناعية: فهي منخفضة للغاية ولن تصمد المجموعة؛ مرتفع جدًا، ويتغير لون القماش أو يفقد قوته. تعتبر التغذية الزائدة أمرًا بالغ الأهمية بالنسبة للحياكة ولأي قماش يجب أن يجتاز اختبار الانكماش. نوع السلسلة مهم لجودة الحواف وللقبضة تحت التوتر. يمكن للمُنهي الذي يفهم هذه المعلمات الأربع أن يحل معظم مشكلات الجزء الأكبر بسرعة.
Stenter في خط النهاية الكامل
لا يعمل Stenter في عزلة. ولا يصبح غرضه ذا معنى إلا في سياق خط التشطيب الكامل، حيث تساهم كل من الآلات قبله وبعده في المنتج النهائي. في المصنع النموذجي الذي ينتج الأقمشة المصقولة أو المدبوغة، يكون التسلسل هو الصباغة والتجفيف والوضع على الدعامة، والخياطة أو الفرشاة، والتنعيم، والضغط النهائي. في مصانع أخرى، يتم تشغيل الدعامة بعد التلميع، خاصة عندما يجب معالجة اللمسة النهائية الكيميائية قبل تثبيت الكومة أو عندما تكون هناك حاجة إلى تمريرة ثانية بعد التلميع الرطب.
يشكل كل من Stenter وآلة الخياطة شراكة عملية. يُنشئ Sueding، المعروف أيضًا باسم الصنفرة، كومة قصيرة وناعمة عن طريق تمرير القماش فوق لفات جلخ دوارة. لإنتاج كومة موحدة، يجب أن تقوم الدعامة بتسليم القماش جافًا ومسطحًا ومستقرًا الأبعاد، مع تثبيت الحواف بقوة والعرض ضمن حدود التسامح. إذا كان القماش لا يزال رطبًا أو غير متساوٍ في التوتر، فإن اللفات الكاشطة تخلق كومة غير مكتملة وحواف مشوهة.
تعتبر ماكينة الخياطة العمودية المدمجة خيارًا شائعًا للأقمشة المنسوجة لأنها تحمل عدة لفات كاشطة في إطار عمودي، لذلك يمكن معالجة القماش في تمريرات متعددة خلال عملية واحدة. يمكن تجهيز اللفائف بحبيبات صنفرة مختلفة، بدءًا بقطع خشن وانتهاء بقطع ناعم، مما ينتج عنه كومة كثيفة ومتساوية. تستخدم المطاحن التي تعمل بالقطن والبوليستر والمزائج هذا النوع من الماكينات لقشر الخوخ والتشطيبات الرملية، ويتم تشغيلها إما قبل أو بعد الدعامة.
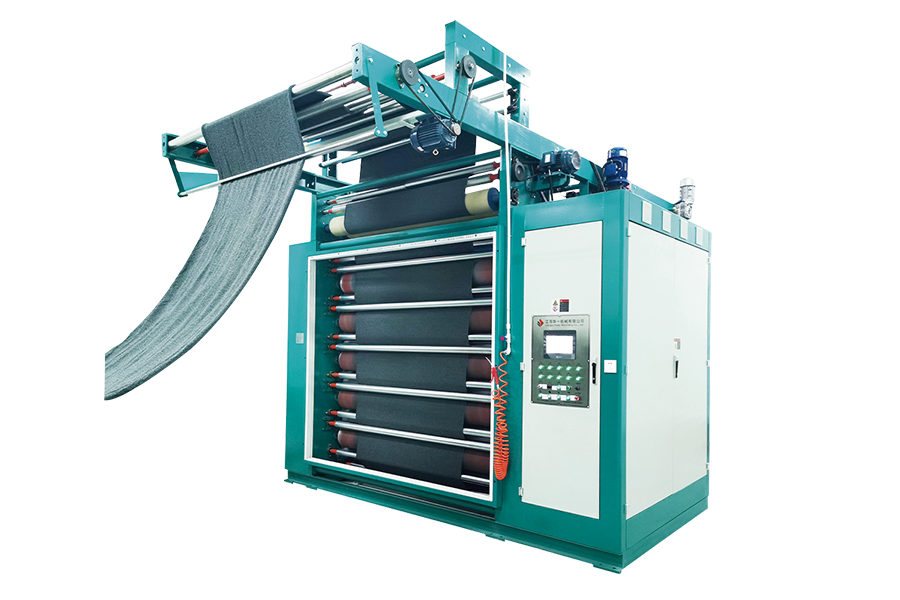 آلة حياكة عمودية مشتركة للأقمشة المنسوجة تناسب ماكينة الخياطة متعددة اللفات هذه القطن المنسوج والبوليستر والمخلوط، وتوفر لفات كاشطة قابلة للتبديل للحصول على تشطيبات كثيفة ومتساوية بلون الخوخ والتشطيبات الرملية قبل معالجة الدعامة. عرض المنتج →
بعد خطوة الخياطة، تتلقى معظم الأقمشة معالجة تليين. لقد قامت الدعامة بالفعل بإصلاح الشكل الهندسي، لذلك يحتاج المنعم فقط إلى تغيير ملمس اليد دون إزعاج الأبعاد. تعتبر آلة تليين الهواء ذات العرض المفتوح مناسبة تمامًا لهذا الموضع في الخط، لأنها تعمل على تليين القماش عن طريق الثني والضرب الميكانيكي بدلاً من إضافة المواد الكيميائية. وهذا يعطي مقبضًا ناعمًا بشكل طبيعي بدون رطوبة قد تتطلب تمريرة تجفيف أخرى، كما أنه يحسن الستارة والكثافة.
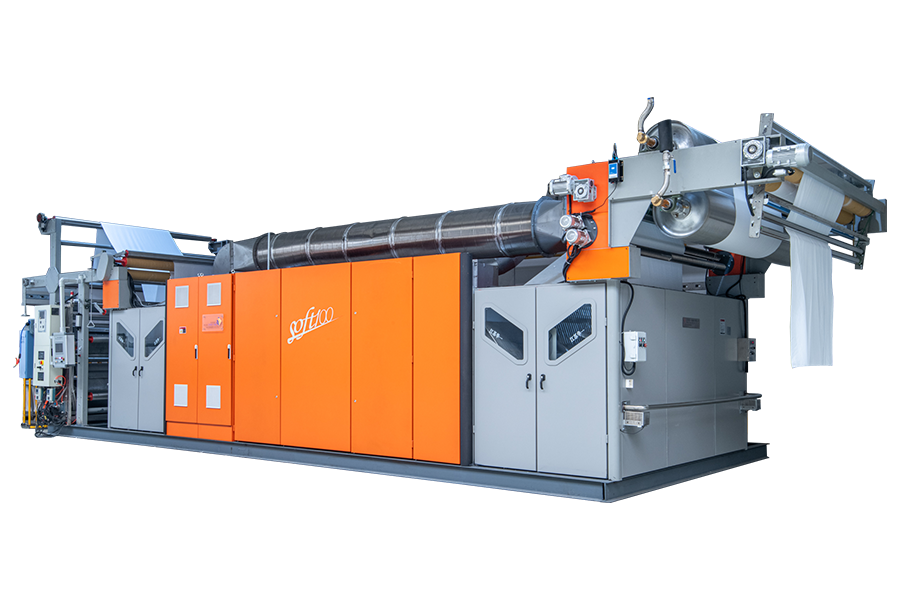 آلة تليين الهواء ذات العرض المفتوح للتليين الميكانيكي يتم وضع هذه الآلة بعد وضع الدعامة، حيث تعمل على تنعيم النسيج من خلال الثني والضرب الميكانيكي، وتحسين الثني والكتلة دون إضافة مواد كيميائية أو تجفيف إضافي، مما يجعلها مثالية للحياكة والمنسوجات. عرض المنتج →
تكتشف العديد من النباتات أن تليين الهواء هو أفضل مكمل لإعداد الدعامة: حيث تقوم الدعامة بإنشاء هندسة مسطحة ومستقرة، و آلة تليين الهواء يخلق اللمسة المريحة والمرنة التي يتوقعها المشترون من الأقمشة الفاخرة. تحل الآلتان معًا محل الرقائق الكيميائية في العديد من التطبيقات، مما يقلل التكاليف ويقلل الحمل على محطة معالجة مياه الصرف الصحي.
بالنسبة للأقمشة المحبوكة، أو الملابس التي تحتاج إلى يد كبيرة الحجم ومريحة، فإن المجفف المستمر هو خطوة التشطيب العادية بعد الدعامة. يضيف التجفيف بالمجفف حجمًا كبيرًا ولمسة ناعمة للغاية بينما يتم نقل القماش عبر تيار من الهواء الساخن. وبهذه الطريقة، يتم التحكم في ضبط الحرارة وتكوين السطح وخصائص اللمس النهائية في قسم تشطيب متكامل واحد.
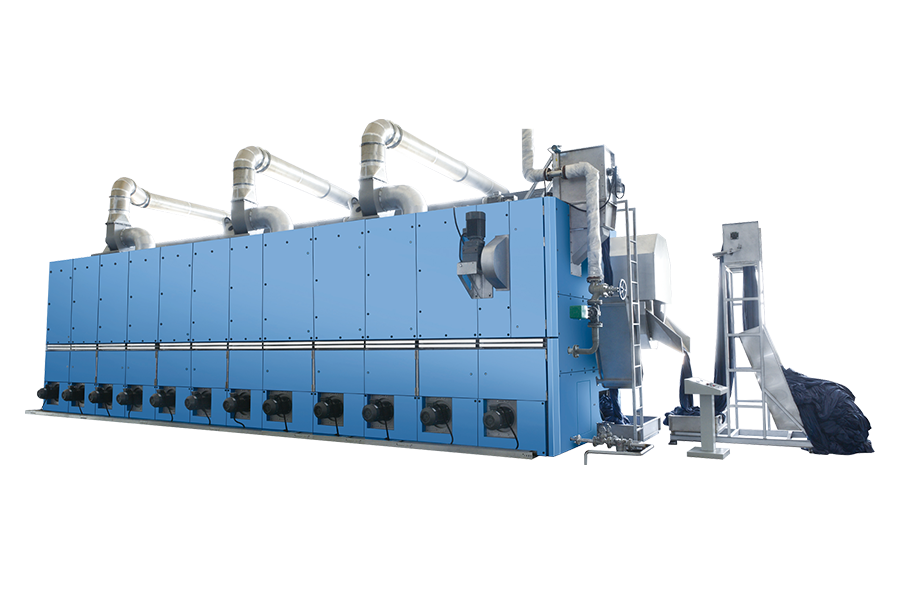 مجفف ملابس مستمر للأقمشة المريحة والضخمة بالنسبة للأقمشة المحبوكة التي تحتاج إلى يد كبيرة الحجم، يضيف هذا المجفف على شكل حبل خالي من التوتر الحجم والنعومة من خلال الهواء الساخن، مما يحسن التحكم في الانكماش والإنتاجية في خط التشطيب. عرض المنتج →
يتعامل مدير التشطيب الذكي مع الدعامة والقماش والمنعم كنظام واحد وليس كمشتريات منفصلة. يحدد الدعامة الأبعاد، ويصنع الجلد المدبوغ السطح، ويضفي المنقي أو المجفف الراحة النهائية. الاستثمار في المجموعة الكاملة من آلات تشطيب المنسوجات يسمح للطاحونة بتقديم نطاق أوسع بكثير من المنتجات النهائية من الطاحونة المجهزة بعمود أساسي فقط، ويجعل الانتقال من نمط قماش إلى آخر أكثر سلاسة لأن كل مرحلة مصممة للعمل معًا.
مشاكل الجودة الشائعة في ماكينات Stenter وكيفية حلها
نظرًا لأن الدعامة تثبت الأبعاد، فإن أي اختلاف في أدائها يظهر فورًا في القماش النهائي. يتعامل عمال التشطيب ذوي الخبرة مع مجموعة صغيرة من العيوب المتكررة، ومعظمهم لديهم أسباب وعلاجات معروفة.
1. فقدان العرض بعد الخلط
يترك القماش الجزء الرئيسي عند العرض المحدد ولكنه يكون أضيق بمقدار 2 إلى 4 سم عند فحصه في اليوم التالي. الأسباب المعتادة هي عدم كفاية وقت المكوث، أو الإفراط في التغذية، أو درجة حرارة الغرفة منخفضة جدًا بالنسبة لنوع الألياف. العلاج هو رفع درجة حرارة الغرفة، أو تقليل التغذية الزائدة، أو خفض سرعة الخط لتوفير مزيد من وقت التجفيف والإعداد.
2. الانحراف والانحناء
الانحراف يعني أن خيوط اللحمة مائلة بدلاً من أن تكون متعامدة مع السداة. القوس يعني أنها منحنية عبر القماش. كلاهما يأتي من توتر غير متساوٍ عبر العرض، أو تغذية زائدة غير متساوية بين الحوافين، أو أداة تمليس الحواف المنحرفة. الحل هو التحقق من مستشعرات جهاز تمليس الشعر، والتحقق من اختراق الدبابيس بشكل متساوٍ على كلا الجانبين، والتأكد من أن القماش يدخل بشكل مسطح تمامًا.
3. تلف الحواف
تعتبر ثقوب الدبوس أو الحواف الممزقة أو الحواف المكسرة نموذجية للدبابيس البالية أو الضغط المفرط للمشبك أو زاوية توسيع المدخل شديدة العدوانية. عادةً ما تؤدي الصيانة الدورية للسلسلة الدبوسية ومعدل الاتساع الأبطأ إلى حل المشكلة.
4. التجفيف أو التثبيت غير المتساوي عبر العرض
عادةً ما تكون الاختلافات من المركز إلى الحافة في الرطوبة أو المجموعة ناتجة عن انسداد الفوهات، أو قناة هواء تالفة، أو أداء غير متساوٍ للمروحة في الغرف الفردية. يؤدي تنظيف صناديق الفوهات وموازنة المراوح بين الجانبين الأيسر والأيمن إلى استعادة التجانس.
5. فشل الانكماش
قد يمر القماش بالعرض الصحيح ولكنه لا يزال يفشل في اختبار الانكماش الخاص بالعميل. تتمثل الأسباب التي يجب التحقيق فيها في التغذية الزائدة المنخفضة جدًا بالنسبة للبناء، أو درجة حرارة ضبط الحرارة المرتفعة جدًا أو المنخفضة جدًا بالنسبة للألياف، أو التبريد غير الكافي، أو القماش الذي يرتخي أثناء النقل إلى طاولة الفحص. ويجب فحص كل منها بالتسلسل حتى يتم العثور على المصدر.
ما الذي يجب أن تسأله قبل شراء Stenter؟
يعد Stenter استثمارًا طويل الأجل، ويجب أن تتوافق مواصفات الماكينة مع برنامج الإنتاج. يجب على المشترين العمل من خلال مجموعة من الأسئلة العملية قبل التفاوض.
أولا ما هو نوع السلسلة؟ إذا كان البرنامج يحتوي بشكل أساسي على أقمشة محبوكة أو منسوجات معالجة بالراتنج، فإن سلسلة الدبوس هي الخيار الآمن. تتطلب الأقمشة الثقيلة والأقمشة الكاشطة مقاطع أو نظامًا مدمجًا. ثانيا كم عدد الغرف؟ هذا يحدد قدرة التجفيف. كقاعدة عامة، أضف حجرة واحدة لكل 15 إلى 20 مترًا في الدقيقة من سرعة الخط المستهدف، بافتراض متوسط أوزان القماش.
ثالثا، ما عرض العمل؟ تم تصميم الدعامات القياسية للعروض الاسمية 1800 أو 2000 أو 2200 أو 2400 مم، ويجب أن يغطي العرض المفيد أوسع نسيج في البرنامج بهامش حواف للدبابيس والتشذيب. رابعا ما هو مصدر التدفئة؟ عادة ما يكون الغاز هو الأكثر اقتصادا، ولكن الزيت الحراري والبخار والتدفئة الكهربائية تكون منطقية عندما لا يتوفر الغاز أو عندما يكون العادم النظيف من متطلبات الإنتاج.
خامسا، ما هو مستوى الأتمتة؟ يعد نظام PLC المزود بتخزين الوصفات وأجهزة استشعار العرض والتحكم في رطوبة العادم أمرًا ضروريًا للحصول على جودة متسقة. سادسا، ما هو وضع الخدمة المحلية؟ يأكل Stenters قطع الغيار، وخاصة الدبابيس والمشابك والسلاسل وألواح الفوهة، كما أن المسافة إلى أقرب فني خدمة مهمة أكثر مما يتوقع معظم المشترين.
أخيرًا، ضع في اعتبارك خط النهاية بأكمله، وليس فقط الجزء الرئيسي. تعمل الدعامة مع معدات النسيج السطحي التي تعمل قبلها وبعدها. يمكن للطاحونة التي تشتري دعامة، وآلة تلميع، وآلة تخفيف الهواء في نفس الوقت أن تخطط لتخطيط الخط، والإمدادات الكهربائية، واستخراج الهواء كمشروع واحد، وتجنب عدم التطابق الذي يظهر عندما يتم شراء الآلات بفارق سنوات عن موردين مختلفين.
الخط السفلي
الغرض الرئيسي من آلة الدعامة هو تمديد النسيج بالعرض إلى بُعد يمكن التحكم فيه وقابل للتكرار وتثبيت هذا البعد عن طريق التجفيف أو ضبط الحرارة أو المعالجة الكيميائية، مع التحكم في الانكماش الطولي من خلال التغذية الزائدة. تعمل هذه الآلة الواحدة على حل المشكلة الأكثر إلحاحًا في تشطيب المنسوجات: ميل النسيج المعالج الرطب إلى الانكماش والتشوه والتنوع في العرض.
كل ما تفعله الدعامة - سحب القماش إلى الخارج، وإمساك الحواف بدبابيس أو مشابك، ونفخ الهواء الساخن عبر المادة، وتبريده قبل التجميع - يتم ترتيبه حول هذا الغرض. لقد تغيرت الآلة بشكل كبير منذ أيام إطارات الخيمة الخشبية، مع أدوات التحكم PLC، وأجهزة استشعار العرض الأوتوماتيكية، وأنظمة العادم الموفرة للطاقة، ولكن الغرض يبقى كما هو.
بالنسبة للتشطيبات، فإن المعنى العملي هو أن الدعامة تستحق نفس الاهتمام الذي تستحقه مجموعة الصباغة. إنها الآلة التي تعطي القماش شكله النهائي، ولا يمكن لأي آلة أخرى أن تعوض عن حجم الدعامة التي تكون صغيرة الحجم، أو سيئة الصيانة، أو غير متطابقة مع برنامج القماش. عندما تقوم بتقييم stenter، قم بتقييمها كجزء من خط كامل قد يشمل أيضًا آلات النسيج، وآلات تخفيف الهواء، ومجففات الملابس، لأن القماش النهائي هو منتج الخط بأكمله.